- 31/10/2026
- Simone Martino
- 0
Il ricondizionamento dei macchinari può ridurre gli investimenti e prolungare la vita delle attrezzature produttive. La convenienza dipende però da revisioni documentate, prestazioni, sicurezza e costi di esercizio
In un contesto industriale caratterizzato dalla necessità di contenere i costi e mantenere elevata la produttività, il ricondizionamento dei macchinari rappresenta una possibilità concreta per ripensare gli investimenti. Un impianto dismesso da un’azienda può conservare un valore significativo per un’altra, soprattutto quando le sue caratteristiche tecniche sono ancora adeguate alle lavorazioni richieste.
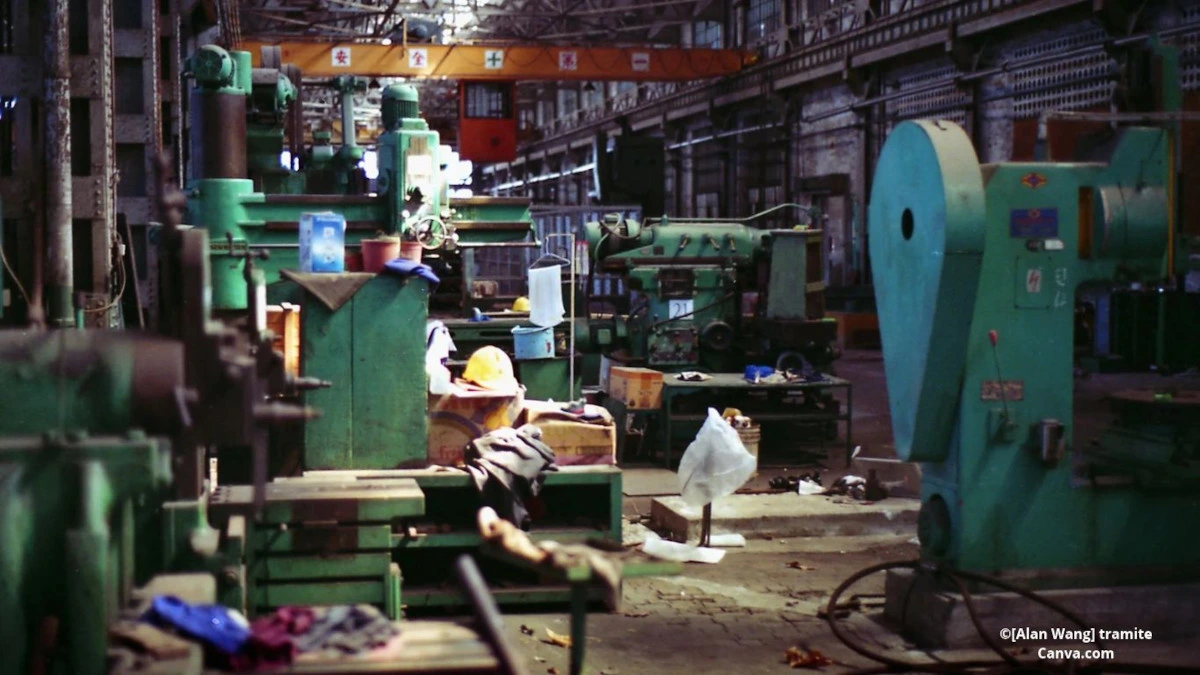
Torni a controllo numerico, compressori, presse, pompe e macchine per il confezionamento sono esempi di attrezzature che possono essere recuperate attraverso interventi di revisione e verifica. Il loro ritorno sul mercato, tuttavia, non può basarsi soltanto sull’apparente integrità o sulla capacità di accendersi.
Il ricondizionamento industriale richiede un’analisi delle condizioni operative, la sostituzione dei componenti usurati e la verifica delle prestazioni. È un’attività che può generare opportunità per chi vende e acquista macchinari, ma che impone anche una valutazione attenta dei rischi legati all’affidabilità e alla continuità produttiva.
La questione centrale è stabilire se il bene recuperato possa svolgere il lavoro richiesto con livelli adeguati di precisione, sicurezza ed efficienza, mantenendo un costo complessivo competitivo.
La revisione tecnica parte dalla diagnosi
Prima di intervenire, occorre conoscere la macchina. La documentazione disponibile, la storia manutentiva, le ore di funzionamento e le condizioni dei componenti aiutano a definire l’entità del lavoro necessario.
In un centro di lavoro a controllo numerico, per esempio, l’ispezione può interessare mandrino, guide, motori, assi, sistemi di lubrificazione ed elettronica. Per un compressore, invece, diventano rilevanti le condizioni degli organi di compressione, dei cuscinetti, dei circuiti di raffreddamento e dei sistemi di regolazione.
La diagnosi permette di distinguere gli interventi indispensabili da quelli non necessari e di stimare il costo del recupero prima di procedere. Se le riparazioni richieste sono troppo onerose, se mancano ricambi essenziali o se la tecnologia non soddisfa più le esigenze produttive, la soluzione può risultare economicamente ingiustificata.
Quando il recupero è fattibile, il processo può comprendere smontaggio, pulizia tecnica, revisione meccanica, sostituzione delle parti danneggiate e aggiornamento dei sistemi di controllo. Al termine, la macchina viene sottoposta a prove funzionali e, quando necessario, a verifiche sotto carico.
Il collaudo deve fornire evidenze sulle condizioni del bene: precisione, ripetibilità, stabilità operativa e funzionamento dei sistemi interessati dagli interventi. Senza risultati documentati, il compratore dispone di elementi insufficienti per valutare il rischio dell’investimento.
Il confronto economico: non conta soltanto il prezzo
Il vantaggio del ricondizionamento si manifesta soprattutto nella possibilità di ridurre l’investimento iniziale. Per una piccola o media impresa, questa differenza può liberare risorse da destinare ad altre esigenze: automazione, formazione, efficientamento energetico o sviluppo commerciale.
Consideriamo un esempio ipotetico. Un’azienda valuta un macchinario nuovo dal costo di 150.000 euro e un modello ricondizionato proposto a 85.000 euro. La differenza iniziale è di 65.000 euro, ma non rappresenta ancora il risparmio effettivo.
Il costo della seconda soluzione deve comprendere trasporto, installazione, eventuali adeguamenti, formazione, manutenzione e aggiornamenti necessari. Se queste voci portano l’investimento complessivo a 100.000 euro, il vantaggio iniziale scende a 50.000 euro.
La valutazione deve proseguire nel tempo. Una macchina meno recente può consumare più energia, richiedere interventi più frequenti o presentare tempi di fermo maggiori. Al contrario, un’attrezzatura correttamente revisionata e destinata a un impiego compatibile con le sue caratteristiche può garantire un rapporto favorevole tra investimento e prestazioni.
L’esempio non rappresenta un’offerta di mercato, ma mostra un principio essenziale: la scelta deve basarsi sul costo totale di esercizio e non soltanto sul prezzo indicato in fattura.
Ricambi, assistenza e continuità produttiva
Nelle attività manifatturiere, l’affidabilità è direttamente collegata alla capacità di rispettare tempi e quantità di produzione. Una macchina che si ferma frequentemente può generare ritardi nelle consegne, costi straordinari e difficoltà nei rapporti con i clienti.
Per questo, prima dell’acquisto, l’impresa dovrebbe verificare la disponibilità dei ricambi, l’esistenza di tecnici specializzati e la possibilità di ricevere assistenza anche dopo la scadenza della garanzia. Un macchinario con componenti fuori produzione può richiedere soluzioni alternative, interventi più complessi o tempi di riparazione incompatibili con le esigenze dello stabilimento.
Anche la copertura commerciale deve essere valutata in relazione all’impiego previsto. Occorre chiarire quali componenti siano coperti, quali guasti siano esclusi e con quali tempi il fornitore si impegni a intervenire.
La storia manutentiva e i risultati dei test possono ridurre l’incertezza, ma non eliminano ogni rischio. La scelta del ricondizionato è tanto più solida quanto più l’acquirente conosce le condizioni del bene e dispone di un piano per mantenerlo efficiente.
Sicurezza ed efficienza non possono essere compromesse
Il recupero di un macchinario non deve diventare un modo per rinviare interventi necessari sulla sicurezza. Protezioni, interblocchi, arresti di emergenza, impianti elettrici e sistemi di comando devono essere verificati in relazione alla macchina e al suo utilizzo.
La revisione di un’attrezzatura produttiva deve essere valutata anche alla luce del regolamento europeo sulle macchine, che definisce i requisiti di sicurezza applicabili alle macchine rientranti nel suo ambito
È inoltre necessario valutare gli obblighi applicabili alla specifica operazione. Una revisione ordinaria non coincide necessariamente con una trasformazione sostanziale dell’attrezzatura: la natura degli interventi e le caratteristiche del prodotto determinano gli approfondimenti e gli adempimenti eventualmente richiesti.
L’efficienza energetica rappresenta un’altra variabile importante. Un impianto datato può essere conveniente all’acquisto ma penalizzante durante il funzionamento, soprattutto quando lavora molte ore al giorno. In altri casi, interventi mirati sui sistemi di controllo o sui componenti ausiliari possono migliorare le prestazioni senza richiedere la sostituzione integrale della macchina.
Il confronto con il nuovo deve quindi considerare non soltanto la capacità produttiva, ma anche i consumi, le condizioni di sicurezza e l’impatto dei fermi macchina. Il risparmio iniziale è un vantaggio reale solo se non viene annullato dai costi successivi.
La seconda vita dei macchinari nella strategia circolare
Il ricondizionamento industriale si inserisce in una logica di valorizzazione dei beni esistenti. Questa impostazione è coerente con gli obiettivi europei dell’economia circolare, che promuovono un uso più efficiente delle risorse e una maggiore attenzione al ciclo di vita dei prodotti.
Prolungare l’utilizzo di un’attrezzatura può evitare che materiali e componenti ancora funzionali perdano prematuramente il proprio valore e può ridurre la necessità di produrre un macchinario sostitutivo.
Il beneficio ambientale, tuttavia, non è automatico. Bisogna considerare l’energia consumata durante l’utilizzo, i materiali impiegati nella revisione, le parti sostituite e la durata aggiuntiva effettivamente ottenuta.
Se un macchinario recuperato lavora in modo inefficiente e deve essere sostituito dopo poco tempo, il risultato può essere meno favorevole del previsto. Se invece la revisione permette di mantenere a lungo prestazioni adeguate, riducendo il ricorso a nuove risorse e limitando gli scarti, il vantaggio della circolarità diventa più concreto.
Il criterio non è recuperare tutto indistintamente, ma individuare i beni per cui il prolungamento della vita utile rappresenta la soluzione migliore dal punto di vista tecnico, economico e ambientale.
Un mercato che richiede competenze e trasparenza
Per trasformarsi in un modello industriale consolidato, il ricondizionamento ha bisogno di operatori in grado di garantire procedure chiare, controlli documentati e assistenza. La qualità del servizio diventa parte integrante del valore commerciale della macchina, al pari delle sue caratteristiche tecniche.
Per le imprese acquirenti, il vantaggio consiste nella possibilità di ampliare o aggiornare la capacità produttiva con investimenti più contenuti. Per i fornitori, si apre uno spazio di mercato basato su revisione, diagnostica, manutenzione e gestione del ciclo di vita delle attrezzature.
Queste opportunità si inseriscono nel più ampio dibattito europeo sullo sviluppo dell’economia circolare e sulle sue ricadute economiche e occupazionali, affrontato anche nell’approfondimento sul Circular Economy Act e le prospettive della transizione circolare.
Restano però decisive la reperibilità dei ricambi, la tracciabilità degli interventi e la chiarezza delle responsabilità. Senza questi elementi, il ricondizionato rischia di essere percepito come una scelta dettata esclusivamente dal risparmio, anziché come una soluzione produttiva consapevole.
La seconda vita di un macchinario diventa un’opportunità quando il recupero non si limita a rimettere in funzione un bene, ma ne dimostra l’idoneità a un nuovo ciclo operativo. È in questa capacità di unire diagnosi, qualità, sicurezza e sostenibilità economica che il ricondizionamento può contribuire a un’industria più efficiente nell’impiego delle risorse.